Готовые решения для розлива и укупорки: собираем линию под ключ на производстве «Вега-Проект»
Знакомая ситуация? Вы купили отличный дозатор, мощный конвейер и надежный укупорщик. Каждый станок по отдельности работает идеально. Но как только вы пытаетесь объединить их в одну линию, начинается хаос: бутылки падают на стыках, датчики не срабатывают, а оператор вынужден стоять с палкой, чтобы поправлять тару.
Проблема не в качестве отдельных машин. Проблема в том, что они не были спроектированы как единый организм.
Компания «Вега-Проект» (сайт vegatm.ru) специализируется на комплексном проектировании и производстве упаковочных линий. Мы не просто продаем оборудование — мы берем на себя инженерную ответственность за результат: от первой бутылки на входе до запечатанной и промаркированной единицы товара на выходе.
В этой статье мы подробно разберем, из чего состоит современная линия розлива, какие подводные камни встречаются при самостоятельной сборке, и почему заказ «под ключ» экономит ваши деньги и нервы в долгосрочной перспективе.
Почему «сборная солянка» проигрывает комплексному решению?
Когда предприниматель решает собрать линию самостоятельно, он руководствуется логикой «куплю каждый узел подешевле и посовременнее».
На практике это приводит к пяти классическим проблемам:
1. Геометрическая несовместимость
Высота рамы дозатора одного производителя почти никогда не совпадает с высотой ленты конвейера другого. Перепад в 5–10 сантиметров приводит к падению тары, разбрызгиванию продукта и необходимости сооружать самодельные подиумы, которые вибрируют и нарушают юстировку.
Решение «Вега-Проект»: Все модули проектируются на единой базе. Высота подачи, углы наклона направляющих и точки стыковки рассчитываются в 3D-модели еще до начала производства.
2. Конфликт систем управления
Датчик наличия бутылки на дозаторе работает по одному протоколу, а пускатель конвейера — по другому. В результате оператор вынужден вручную синхронизировать скорости, что сводит на нет всю автоматизацию.
Решение «Вега-Проект»: Мы используем единый контроллер управления для всей линии. Все сигналы — от энкодеров, датчиков положения, оптических глазок — обрабатываются централизованно. Линия работает как единый механизм, а не как набор разрозненных станков.
3. Разная производительность узлов
Если дозатор выдает 40 бутылок в минуту, а этикетировщик рассчитан на 30, вы получаете «бутылочное горлышко». Дорогой скоростной дозатор будет простаивать, ожидая, пока медленная этикетка справится с потоком.
Решение «Вега-Проект»: Мы подбираем модули с запасом производительности, но без лишнего удорожания. Инженер рассчитывает такт выпуска с учетом вашего продукта, вязкости, времени натекания дозы и времени схватывания этикетки.
4. Отсутствие единой гарантии
Когда линия состоит из машин пяти разных поставщиков, при поломке каждый будет доказывать, что виноват соседний узел. Вы останетесь один на один с проблемой и потерянными днями простоя.
Решение «Вега-Проект»: Мы даем гарантию на работоспособность всей системы в целом. Если линия не выполняет заявленную функцию, мы устраняем неисправность независимо от того, в каком узле она возникла — это наша зона ответственности.
5. Сложности с переналадкой
Сегодня вы разливаете кефир в литровые ПЭТ-бутылки, через месяц запускаете соус в стеклянных банках 450 мл. Самостоятельно перенастроить пять разных машин, купленных в разных местах, — это остановка производства на несколько дней.
Решение «Вега-Проект»: Мы проектируем линии с учетом будущей гибкости. Направляющие на быстрозажимных фиксаторах, сменные дозирующие головки, программируемые рецепты в памяти контроллера. Переналадка занимает от 15 до 40 минут.
Архитектура линии: разбираем каждый модуль подробно
Комплексная линия розлива и укупорки состоит из четырех ключевых технологических зон. Рассмотрим каждую с точки зрения инженерных решений, которые применяет «Вега-Проект».
Зона 1: Система подачи тары (Конвейер)
Конвейер — это не просто «движущаяся лента». Это фундамент, на котором держится точность всех последующих операций.
Что мы учитываем при проектировании:
- Материал исполнения. Для пищевых производств используем нержавеющую сталь AISI 304 и 316. Для технических жидкостей и неагрессивных сред возможны варианты с конструкционной сталью и полимерным покрытием.
- Тип ленты. ПВХ — для сухих и чистых производств; полиуретан — для масел и жиров; модульная лента — для транспортировки нестабильной тары с малым диаметром дна.
- Скорость. Частотный преобразователь позволяет плавно регулировать скорость от 5 до 30 метров в минуту без рывков. Плавный пуск исключает опрокидывание тары в момент старта.
- Направляющие. Регулируемые по ширине направляющие позволяют работать с тарой разного диаметра без замены оснастки. Фиксация — быстроразъемная, без инструмента.
Инженерная особенность от «Вега-Проект»: Мы устанавливаем секции накопления перед дозирующей и укупорочной зонами. Это буфер, который сглаживает неравномерность подачи и позволяет линии работать даже при кратковременных задержках на других участках.
Зона 2: Модуль дозирования
Дозирование — это зона, где теряются деньги. Перелив в 1–2% от объема кажется мелочью, но за месяц производства это выливается в десятки килограммов потерянного продукта.
Технологии дозирования, которые мы производим:
1. Поршневое дозирование.
Применяется для густых и вязких продуктов: майонез, сметана, кремы, гели, соусы, джемы, пастообразные субстанции.
— Точность: ±0,5–1% (зависит от вязкости и температуры продукта).
— Особенность: Поршень с регулируемым ходом позволяет точно задавать дозу. Клапан отсечки с ножом предотвращает капание и образование «хвостов» после отсечки.
2. Перистальтическое дозирование.
Для деликатных и стерильных продуктов: фармацевтика, косметика, сыворотки, продукты с нежной структурой.
— Принцип: Продукт перекачивается по гибкому шлангу, сжимаемому роликами. Продукт не контактирует с механизмами насоса, что исключает загрязнение и упрощает санитарную обработку.
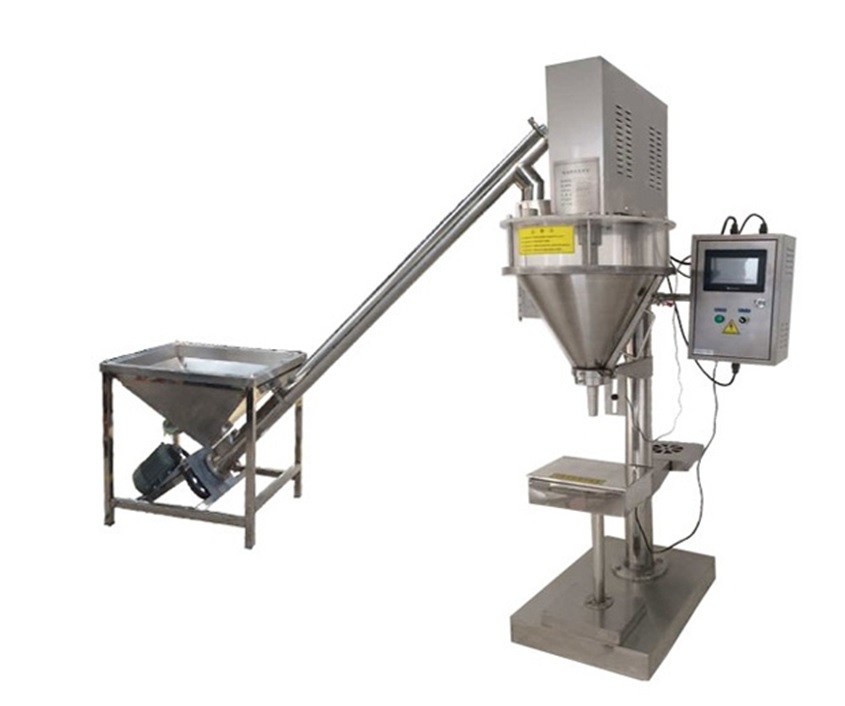
3. Шнековое дозирование.
Для сыпучих продуктов: специи, мука, сухое молоко, гранулы, порошки.
— Особенность: Точное заполнение за счет регулировки угла поворота шнека. Возможность дозирования продуктов с плохой сыпучестью благодаря установке ворошителя.
4. Гравитационное дозирование.
Для жидких продуктов низкой вязкости: вода, масло, спиртосодержащие жидкости.
— Особенность: Максимальная скорость при относительно невысокой стоимости. Точность обеспечивается электронным управлением клапанами.
Что важно знать заказчику:
— Мы всегда уточняем температуру продукта в момент розлива. От этого зависит выбор материалов уплотнений и конструкция клапанов.
— Вязкость измеряется не «на глаз», а на тестовом стенде с вашим образцом. Продукт с вязкостью 1000 cPs и 10000 cPs требует разных решений.
Зона 3: Укупорочный модуль
Укупорка — это зона, где брак виден сразу: течет крышка, сорвана резьба, повреждена горловина. Это прямой удар по репутации продукта.
Типы укупорки, которые мы реализуем:
1. Винтовая укупорка.
Для стандартных резьбовых крышек (ПЭ, ПП).
— Механизм: Патрон с магнитной или фрикционной муфтой. Крутящий момент регулируется в диапазоне от 0,5 до 20 Н·м.
— Важный нюанс: Мы проверяем геометрию вашей крышки и горловины. Если шаг резьбы не совпадает с оборотами патрона, мы подбираем другую пару «патрон-направляющая».
2. Обжимная укупорка (для алюминиевых колпачков).
Используется для укупорки напитков, алкоголя, медицинских препаратов.
— Механизм: Роликовая обкатка колпачка по горловине. Важна точная настройка усилия, чтобы не передавить стекло и не оставить колпачок незафиксированным.
3. Триггерные и дозаторные насадки.
Для бытовой химии, косметики, парфюмерии.
— Сложность: Насадка должна быть накручена строго по центру, без перекоса. Мы используем специальные захваты, которые центрируют насадку перед накруткой.
Почему мы настаиваем на тесте:
Вы обязательно присылаете образцы крышек и тары. Мы не можем спроектировать укупорочный узел «вслепую», потому что даже у крышек одного номинала от разных производителей может быть разная высота борта, разный внутренний диаметр и разная жесткость полимера.
Зона 4: Этикетировочный модуль
Этикетка — это лицо продукта. Косая, сморщенная или пузырчатая наклейка сводит на нет все усилия дизайнеров и маркетологов.
Что мы предлагаем:
1. Самоклеящаяся этикетка.
— Обхватная: полное обертывание бутылки. Требует точной синхронизации скорости подачи этикетки со скоростью вращения тары.
— Фронтальная + контрэтикетка: две этикетки с двух сторон. Важно точное позиционирование с отклонением не более ±0,5 мм.
2. Клеевая этикетка (для высоких скоростей).
Используется реже, в основном на крупных производствах напитков. Мы реализуем это решение под заказ.
3. Комбинированные решения.
Самоклейка + термоусадочный рукав (для защитной пломбы на горловине).
Технические детали:
— Аппликатор с сервоприводом обеспечивает точность позиционирования этикетки.
— Узел прикатки для тары сложной формы (конус, рельеф, граненые бутылки) подбирается индивидуально.
— Для влажных производств (молочная продукция) используется этикетка с влагостойким клеевым слоем.
Процесс работы «под ключ»: от звонка до запуска
Чтобы вы понимали, как мы работаем, опишем алгоритм взаимодействия. Это не «привезли — поставили — уехали». Это инженерный проект, в котором вы участвуете на каждом этапе.
Шаг 1: Заявка и сбор информации
Вы оставляете заявку на сайте vegatm.ru или звоните менеджеру.
Мы просим заполнить бриф:
- Тип продукта (жидкость, паста, порошок).
- Вязкость (если знаете).
- Температура розлива.
- Тип тары (материал, форма, объем, диаметр горловины).
- Тип крышки (резьба, колпачок, триггер).
- Требуемая производительность (единиц в минуту или смену).
Это необходимо, чтобы инженер понимал масштаб задачи и мог задать уточняющие вопросы.
Шаг 2: Предоставление образцов
Самый важный шаг. Вы передаете нам:
- 20–30 единиц тары (пустые бутылки, банки, флаконы).
- Образцы крышек.
- 3–5 литров продукта для теста.
Если вы не можете приехать лично, отправляем образцы транспортной компанией. Это не формальность — это обязательное условие для точного подбора оборудования.
Шаг 3: Тестирование на стендах
Наши инженеры прогоняют ваш продукт через лабораторные стенды:
- Замеряется вязкость.
- Проверяется поведение продукта при дозировании (пенится, капает, тянется).
- Подбирается оптимальный тип дозирующего узла.
- Тестируется укупорка: проверяется момент затяжки, герметичность, отсутствие перекоса.
- Наклеивается тестовая этикетка: оценивается качество нанесения, точность позиционирования.
Вы получаете видеоотчет с комментариями инженера. Если что-то не устраивает, мы вносим корректировки на этом этапе — до начала производства.
Шаг 4: Проектирование и согласование
Инженер-конструктор строит 3D-модель линии. Вы видите:
- Габаритные размеры.
- Расположение модулей.
- Зоны обслуживания.
- Место оператора.
При необходимости вносим правки: сдвинуть пульт управления, изменить направление выхода готовой продукции, добавить накопительный стол.
Шаг 5: Производство
После согласования модели и подписания договора запускается производство.
Срок изготовления зависит от сложности линии:
- Простые полуавтоматические решения: 20–30 рабочих дней.
- Полные автоматические линии: 45–60 рабочих дней.
Все это время ваш менеджер держит вас в курсе. Вы можете запросить фотоотчет со сборки.
Шаг 6: Заводские испытания
Перед отгрузкой линия собирается у нас на производстве и прогоняется вхолостую, а затем — с имитацией продукта. Это называется FAT (Factory Acceptance Test — заводские приемочные испытания). При желании вы можете присутствовать на испытаниях лично.
Шаг 7: Доставка и монтаж
Мы доставляем оборудование транспортной компанией или собственным транспортом. Монтаж осуществляется нашими инженерами. Мы подключаем электрику, пневматику, настраиваем контроллер.
Шаг 8: Пусконаладка и обучение
Запускаем линию на вашем продукте. Настраиваем параметры под вашу конкретную тару и скорость.
Обучаем операторов:
- Правила эксплуатации.
- Ежедневный уход.
- Базовая диагностика.
- Переналадка на другой формат.
Вы получаете полный пакет документации: паспорта, инструкции, электрические схемы, сертификаты.
Экономика вопроса: почему «под ключ» выгоднее
Многие опасаются, что комплексное решение «под ключ» обойдется дороже, чем самостоятельная сборка из отдельных модулей. Давайте посчитаем честно.
Что вы платите при самостоятельной сборке:
- Стоимость отдельных станков у разных поставщиков.
- Доставка от каждого поставщика (несколько транспортных накладных).
- Услуги стороннего интегратора или собственного механика по настройке взаимодействия узлов (от 2 до 6 недель).
- Стоимость ошибок: если дозатор не подошел по высоте, вы либо возвращаете его (теряя на логистике), либо заказываете переходные плиты у токаря.
- Простой производства, пока линия не работает.
Что вы платите в «Вега-Проект»:
- Фиксированная стоимость договора.
- Включенный монтаж и пусконаладка.
- Включенное обучение персонала.
- Единая гарантия на систему.
При этом итоговая стоимость комплексного решения чаще всего оказывается **ниже или сопоставимой** с затратами на самостоятельную сборку, потому что мы оптимизируем конструкцию и не закладываем избыточные узлы «на всякий случай».
Для каких производств мы делаем линии под ключ?
Мы работаем с широким спектром отраслей, но специализируемся на следующих направлениях:
- 1. Пищевая промышленность.
- Молочная продукция (молоко, кефир, йогурты, сметана, творог).
- Соусы, майонезы, кетчупы, растительное масло.
- Мед, джемы, варенье, конфитюры.
- Напитки (соки, морсы, питьевая вода, квас).
- 2. Бытовая химия.
- Жидкое мыло, шампуни, гели для душа.
- Средства для уборки, стеклоочистители, автохимия.
- 3. Косметика и парфюмерия.
- Кремы, лосьоны, тоники, сыворотки.
- Дезодоранты, спреи.
- 4. Фармацевтика.
- Сиропы, растворы, настойки.
- Медицинские гели и эмульсии.
- 5. Технические жидкости.
- Смазки, масла, антифризы, реагенты.
Для каждого направления у нас есть отработанные решения, которые мы адаптируем под конкретный продукт заказчика.
Пример из практики (обезличенный кейс)
Чтобы не быть голословными, приведем пример задачи, которую мы решали недавно.
Задача: Производство натуральных соусов в стеклянной таре 250 мл. Продукт — густой, с кусочками овощей (вязкость около 15 000 cPs). Крышка — винтовая, с индукционной защитой. Требуемая производительность — 25 бутылок в минуту.
Проблема заказчика: При попытке использовать ранее купленный поршневой дозатор продукт застревал в клапане из-за кусочков. Этикетировщик не справлялся с конусной формой бутылки — этикетка ложилась со складками.
Наше решение:
- 1. Заменили стандартный поршневой дозатор на специализированный узел с увеличенным проходным сечением клапана (диаметр увеличен с 8 до 16 мм), что позволило проходить кусочкам овощей без застревания.
- 2. Установили подогрев бункера до 35°C для снижения вязкости продукта в момент дозирования (заказчик подтвердил, что продукт при нагреве не теряет свойств).
- 3. Для этикетировщика изготовили специальную прикаточную плиту с мягким роликом, повторяющим конус бутылки. Это позволило наносить этикетку без складок и пузырей.
Результат: Линия запущена за 5 дней с момента доставки. Производительность — 26 бутылок в минуту (с запасом). Точность дозирования — ±1 грамм. Через 3 месяца заказчик заказал вторую аналогичную линию для другого продукта.
Частые вопросы, которые нам задают
Вопрос: Что делать, если у меня нет точных данных о вязкости продукта?
Ответ: Это не страшно. Пришлите образец — мы измерим вязкость на вискозиметре в нашей лаборатории. Но точность подбора будет выше, если вы укажете ориентировочные параметры.
Вопрос: Вы работаете только с новым оборудованием или модернизируете существующее?
Ответ: Мы делаем и то, и другое. Если у вас есть старый конвейер в хорошем состоянии, мы можем интегрировать его в новую линию, добавив наши дозатор, укупорщик и этикетировщик.
Вопрос: Что если мой продукт нестандартный и вам не подходит ни одно типовое решение?
Ответ: Это наша специализация. Примерно 40% наших проектов — это нестандартные задачи, требующие доработки конструкции. Мы проектируем оснастку под конкретную задачу.
Вопрос: Какая гарантия на оборудование?
Ответ: Стандартная гарантия — 12 месяцев с момента ввода в эксплуатацию. При этом мы предоставляем пожизненную техническую поддержку: вы всегда можете позвонить нашему инженеру и проконсультироваться по настройке или ремонту.
Заключение: почему сотни производств выбирают «Вега-Проект»
Линия розлива и укупорки — это инвестиция, которая должна работать годами. Ошибки на этапе выбора оборудования оборачиваются потерянными месяцами и миллионами рублей.
Мы в «Вега-Проект» берем на себя ответственность за техническую часть, чтобы вы могли сосредоточиться на главном — развитии своего продукта и завоевании рынка.
Что вы получаете, заказывая линию у нас:
- Единый проект, спроектированный под вашу тару и продукт.
- Собственное производство полного цикла (конвейеры, дозаторы, укупорщики, этикетировщики).
- Тестирование на ваших образцах до подписания договора.
- Пусконаладку и обучение персонала.
- Сервисную поддержку на протяжении всего срока эксплуатации.
Готовы обсудить ваш проект?
Оставьте заявку на сайте vegatm.ru или позвоните нам. Инженер задаст несколько уточняющих вопросов, и мы предложим предварительную конфигурацию линии. Тест на вашем продукте — бесплатно. Он покажет, как наше оборудование справится с вашей задачей, и вы сможете принять решение, имея на руках факты, а не обещания.